
一站式铝单板定制生产厂家生产销售研发一站式 | 服务周到 | 包您满意
全国咨询热线:130-7848-8325
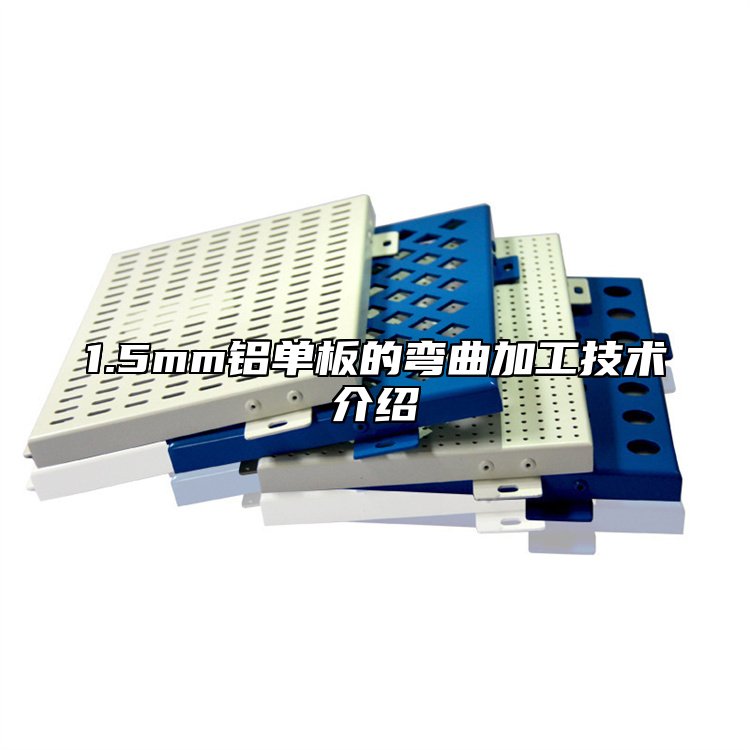
在现代建筑装饰材料中,铝单板因其轻质、耐腐蚀、易加工等特性,被广泛应用于室内外装饰。1.5mm铝单板作为一种常见规格,其弯曲加工技术尤为关键,直接影响到最终产品的质量和美观。本文将详细介绍1.5mm铝单板的弯曲加工技术,包括加工方法、注意事项以及应用场景。
1.5mm铝单板的弯曲加工主要采用机械弯曲和滚弯两种方法。机械弯曲是通过折弯机对铝板进行冷弯加工,利用上下模具的压力使铝板在预定位置弯曲成所需角度。这种方法适用于简单的直线弯曲,操作简便,效率高。滚弯则是通过滚弯机将铝板逐渐弯曲成弧形或圆形,适用于复杂曲面的加工。两种方法各有优势,需根据具体设计要求选择。
在加工过程中,模具的设计和选择至关重要。模具的精度直接影响到弯曲角度和半径的准确性。对于1.5mm铝单板,通常使用V型模具,其开口尺寸和角度需根据铝板的厚度和弯曲半径进行精确计算。V型模具的开口宽度应为铝板厚度的6至8倍,以确保弯曲过程中不会产生裂纹或变形。模具的材料也应具有足够的硬度和耐磨性,以保持长期使用的稳定性。
铝单板的材料性能也是影响弯曲加工的重要因素。1.5mm铝单板通常采用1000系列或3000系列的铝合金,这些材料具有良好的延展性和韧性,适合进行弯曲加工。铝板的硬度、 temper状态以及表面处理(如喷涂或阳极氧化)也会对加工过程产生影响。经过硬质阳极氧化的铝板可能更脆,弯曲时需特别注意避免表面开裂。在加工前应对材料进行充分了解,必要时进行小样测试。
弯曲半径是另一个需要精确控制的参数。对于1.5mm铝单板,最小弯曲半径通常为板厚的1.5倍,即2.25mm。过小的弯曲半径可能导致铝板外层拉伸过度,产生裂纹;而过大的弯曲半径则可能无法达到设计要求的曲率。在实际加工中,需根据设计图纸和材料特性合理确定弯曲半径,并通过试弯调整工艺参数。
加工过程中的操作技巧也不容忽视。操作人员需熟练掌握设备的使用方法,控制弯曲速度和压力,避免因过快或过大的压力导致铝板变形或损伤。铝板在弯曲前应进行清洁,去除表面的油污和杂质,以确保弯曲面的光滑和无瑕疵。对于多次弯曲的复杂构件,还需考虑加工顺序,避免因先后顺序不当导致无法成型或尺寸偏差。
除了技术细节,质量控制也是弯曲加工中的重要环节。每批铝单板在加工后都应进行尺寸检查、角度测量和表面 inspection,确保符合设计要求和行业标准。常见的缺陷包括弯曲角度偏差、表面划痕、裂纹等,这些不仅影响美观,还可能降低产品的使用寿命。建立严格的质量检测体系,及时发现和纠正问题,是保证最终产品质量的关键。
1.5mm铝单板的弯曲加工技术广泛应用于建筑幕墙、天花吊顶、室内隔断等领域。在弧形幕墙中,通过精确的弯曲加工,铝单板可以完美贴合建筑曲面,增强整体视觉效果;在商业空间的天花设计中,弯曲铝单板能创造出流畅的线条和独特的艺术感。随着技术的发展,数控弯板机和自动化生产线的应用进一步提高了加工精度和效率,满足了日益复杂的建筑设计需求。
1.5mm铝单板的弯曲加工是一项综合技术,涉及机械、材料、工艺等多方面知识。通过合理的模具设计、精确的参数控制、熟练的操作技巧以及严格的质量管理,可以生产出高质量、高精度的弯曲铝单板产品,为现代建筑装饰提供更多可能性。随着新材料和新工艺的出现,这一技术还将不断优化和创新。
电话:130-7848-8325
邮箱:1491134799@qq.com
地址:佛山市南海区狮山镇松岗石泉松石路铁坑村“坑口”自编17号
Copyright © 高士达铝业(广东)有限公司
备案号:粤ICP备2024311917号 XML
 扫一扫


